Ошибка Haas 174: Tool Load Exceeded — причины и устранение
Alarm 174 Tool Load Exceeded на станке Haas останавливает программу посреди обработки. Чаще всего оператор видит его на глубоком проходе, при сверлении или на новой оснастке. Это не отказ электроники: система управления сама прервала работу, потому что нагрузка на инструмент превысила лимит, заданный в таблице инструмента. Дальше разберём, как устроен этот контроль, чем сигнал 174 отличается от аварий привода и шпинделя и что проверять по порядку, чтобы не менять исправные узлы. Названия страниц и параметров зависят от версии ПО управления Haas, поэтому точные пункты меню сверяйте с руководством оператора вашего станка.
- Что означает ошибка 174 и как работает контроль нагрузки
- Где задаётся лимит и что делает станок при его превышении
- Причины превышения нагрузки
- Порядок диагностики
- Как правильно выставить предел нагрузки
- Контроль инструмента датчиком как дополнение
- Профилактика
- Заключение
Что означает ошибка 174 и как работает контроль нагрузки
Haas отслеживает нагрузку на шпиндель (в процентах от допустимой) и сопоставляет её с пределом, записанным для текущего инструмента. Эта функция называется контролем нагрузки инструмента (Tool Load Monitor). Идея простая: затупившаяся фреза, заклинивший метчик или сверло перед поломкой дают рост момента, и станок реагирует до того, как инструмент сломается или будет испорчена деталь.
Важно понимать, что сообщение 174 Tool Load Exceeded — это защитное срабатывание по заданному лимиту, а не диагноз «неисправен шпиндель». Если лимит выставлен слишком низко, ошибка будет появляться на исправном станке и нормальном инструменте. Если же он выставлен корректно, ошибка указывает на реальный рост нагрузки: износ, неверные режимы, стружку в зоне резания, проблему с механикой.
Отличать 174 от других аварий нужно по контексту:
- аварии серии «Axis Drive Fault» относятся к приводам осей и разобраны в статье об ошибках Haas 161–164;
- проблемы с зажимом инструмента в шпинделе — в материале об ошибке 130 Toolchuck Unclamped;
- общий перечень сообщений собран в справочнике кодов ошибок Haas.
Где задаётся лимит и что делает станок при его превышении
Предельная нагрузка задаётся для каждого инструмента отдельно на странице таблицы инструмента (в разделе Current Commands, страница Tool Life; название и расположение зависят от версии ПО). Рядом выставляется действие при превышении. На многих станках Haas оно выбирается настройкой Setting 84 (Tool Overload Action). Если в вашей версии номер или названия отличаются, ориентируйтесь на руководство оператора.
| Действие при перегрузке | Что происходит | Когда применяется |
|---|---|---|
| Alarm | Программа прерывается, выводится аварийное сообщение | Ответственные детали, ночная работа без оператора: ошибка, а не брак |
| Feed Hold | Подача останавливается, оператор решает, что делать | Отладка программы, работа с оператором у станка |
| Beep | Звуковой сигнал без остановки обработки | Наблюдение за нагрузкой, подбор лимитов |
| Autofeed | Станок снижает или корректирует подачу по нагрузке | Нестабильный припуск, литьё и поковки |
Если ошибка появилась «вдруг» на давно работающей программе, начните с вопроса: менялся ли инструмент, его лимит, режимы или заготовка? Часто причина не в станке, а в том, что в таблице стоит старое значение лимита от другого инструмента, либо оператор обнулил или перезаписал данные.
Причины превышения нагрузки
Нагрузку определяют сразу несколько факторов: режущая кромка, режимы, заготовка, подача СОЖ, состояние шпинделя и приводов. Ниже — типовые причины, сгруппированные по узлам. Таблица ориентировочная: у разных станков и конфигураций причины могут отличаться.
| Группа | Вероятная причина | Что проверить в первую очередь |
|---|---|---|
| Инструмент | Износ или выкрашивание кромки, неверная геометрия, не тот инструмент в кармане | Осмотр кромки, соответствие номера инструмента и записи в таблице, ресурс инструмента |
| Режимы резания | Завышены подача, глубина или ширина фрезерования, мала частота вращения | Сравнить с рекомендациями производителя инструмента и с предыдущей успешной обработкой |
| Заготовка | Неравномерный припуск, твёрдые включения, другая марка материала или партия | Припуск по чертежу, сертификат материала, повторить проход на пробной заготовке |
| Стружка и СОЖ | Повторное резание стружки, недостаточный отвод, плохая подача охлаждения | Давление и направление СОЖ, очистка зоны, траектория выхода стружки |
| Лимит в таблице | Слишком низкое значение, перенос данных от другого инструмента, сброс настроек | Значение Tool Load для данного инструмента и действие при превышении |
| Зажим и оснастка | Биение, проскальзывание в цанге, слабое крепление детали | Состояние оправки и цанги, вылет инструмента, надёжность крепления детали |
| Шпиндель и привод | Износ подшипников, посторонний шум, перегрев, нестабильный момент | Шум, вибрация, температура, сопутствующие аварии; см. диагностику шпинделя |
Обратите внимание: большинство строк касаются технологии, а не электроники. Менять привод или двигатель шпинделя по одной лишь ошибке 174 нельзя: сначала нужно исключить инструмент, режимы и лимит.
Порядок диагностики
Идите от простого к сложному и фиксируйте результат каждого шага. Так проще понять, повторяется ли ошибка в тех же условиях.
- Запишите контекст. Номер инструмента, строка программы, глубина и подача в момент срабатывания, процент нагрузки на экране, действие при перегрузке.
- Осмотрите инструмент. Износ, налипание материала, сколы, правильность установки и вылет. Затупленный инструмент — самая частая причина.
- Проверьте запись в таблице. Значение лимита для данного инструмента, номер инструмента в кармане и в программе, корректность корректоров.
- Сравните режимы. Подачу, обороты и глубину с рекомендациями производителя инструмента. Подбор режущего инструмента подробнее — в обзоре выбора фрез для станков с ЧПУ.
- Проверьте заготовку и СОЖ. Припуск, закрепление, подачу и направление охлаждения, удаление стружки.
- Повторите проход на холостом ходу. Если нагрузка без резания высокая или шпиндель шумит, причина механическая: подшипники, ремень, редуктор шпинделя, привод.
- Только после этого переходите к узлам станка. Шпиндельный двигатель, датчик шпинделя, силовая часть. Если вместе с 174 появляются другие аварии, разбирайте их по отдельности.
Чтобы отличить технологическую причину от отказа узла, ориентируйтесь на воспроизводимость. Если ошибка возникает на одной программе и только с одним инструментом, дело в инструменте, режимах или лимите. Если она повторяется на разных программах и инструментах, при этом нагрузка высока и без резания, есть основания подозревать шпиндель или привод. Для такой проверки пригодится система диагностики и общие принципы из статьи о диагностике ЧПУ по коду ошибки.
Как правильно выставить предел нагрузки
Универсальных цифр здесь нет: допустимая нагрузка зависит от модели станка, мощности шпинделя, инструмента и материала. Поэтому предел определяют на практике и затем документируют в технологической карте.
- Запустите программу на исправном инструменте и проверенных режимах, наблюдайте нагрузку на экране.
- Зафиксируйте максимальную нагрузку нормального прохода.
- Задайте предел с запасом выше нормального значения — размер запаса определяет технолог с учётом разброса припуска и материала.
- Для каждого инструмента лимит записывайте отдельно; не копируйте его с другого типоразмера.
- Для отладки используйте Beep или Feed Hold, а после стабилизации процесса переводите на Alarm.
Не поднимайте лимит «до тех пор, пока ошибка не исчезнет». Это отключает защиту: вместо остановки вы получите сломанный инструмент или повреждённый шпиндель. Если без поднятия лимита работать невозможно, ищите причину роста нагрузки.
Контроль инструмента датчиком как дополнение
Контроль нагрузки реагирует на следствие — рост момента. Измерение инструмента контактным или бесконтактным датчиком выявляет износ и поломку раньше, до обработки детали. Для станков Haas Renishaw предлагает программное обеспечение настройки инструмента: оно позволяет автоматически измерять длину и диаметр, обнаруживать поломку и корректировать параметры. Это дополняет Tool Load Monitor, но не заменяет его: нагрузку во время резания датчик инструмента не измеряет.
Подобные решения часто внедряют вместе с измерительными щупами Renishaw для фрезерных станков; общий обзор оборудования есть в разделе щупов Renishaw. Выбор системы зависит от станка, версии управления и установленного датчика, поэтому состав комплекта уточняйте при заказе.
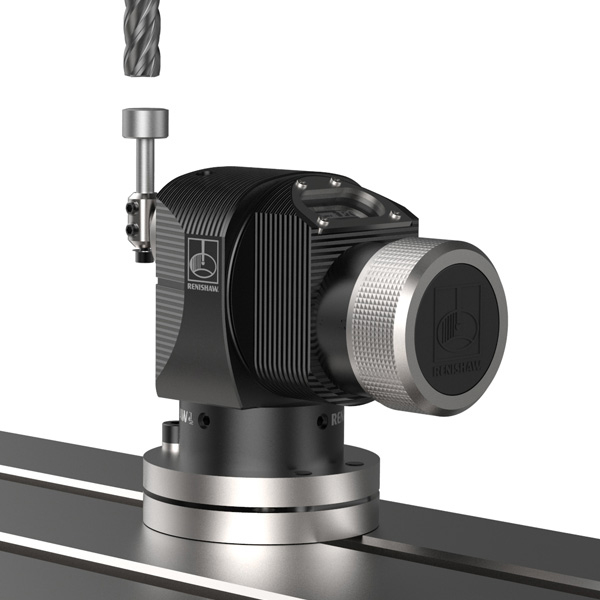
Программные макросы Renishaw для измерения инструмента контактным датчиком на обрабатывающих центрах Haas. Помогают вовремя заметить износ и поломку до начала обработки.
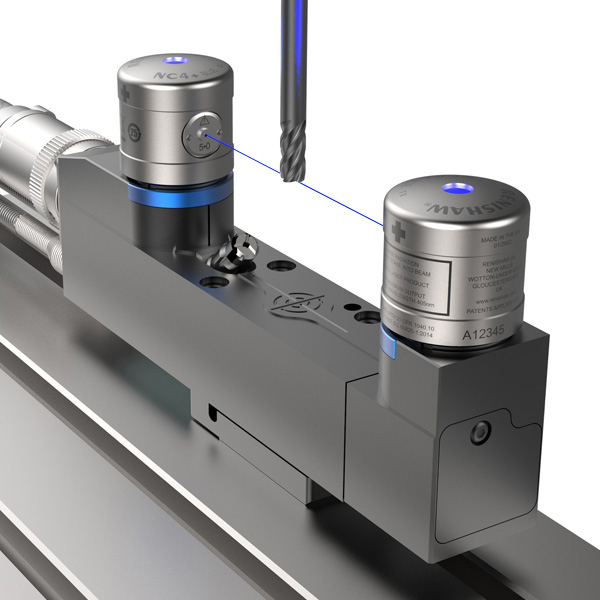
Программное обеспечение для работы с бесконтактными системами измерения инструмента на станках Haas. Подходит там, где важно контролировать состояние режущей кромки без касания.
О том, как измерение инструмента сокращает наладку и снижает риск брака, рассказано в статье о сокращении наладки с инструментальным щупом.
Профилактика
- Ведите учёт ресурса инструмента и меняйте его по наработке, не дожидаясь срабатывания защиты.
- Фиксируйте проверенные режимы и пределы нагрузки в технологической карте, а не в памяти оператора.
- Периодически проверяйте таблицу инструмента: после замены, копирования программ и обновлений данные часто перезаписываются.
- Следите за подачей СОЖ и удалением стружки, особенно в глубоких карманах и отверстиях.
- Прислушивайтесь к шпинделю: нарастающий шум и перегрев — сигнал для планового осмотра.
- Не отключайте контроль нагрузки ради «непрерывности» работы: цена пропущенной поломки инструмента выше потери нескольких минут.
FAQ: частые вопросы
Что означает ошибка Haas 174 Tool Load Exceeded?
Нагрузка на инструмент превысила предел, заданный для него в таблице. Станок остановил обработку по защитной настройке, а не из-за обязательной неисправности электроники.
Можно ли просто поднять лимит нагрузки, чтобы ошибка исчезла?
Это допустимо только после проверки инструмента, режимов и заготовки. Бездумное повышение лимита отключает защиту и повышает риск поломки инструмента или повреждения шпинделя.
Ошибка 174 говорит о неисправном шпинделе?
Не обязательно. Чаще причина в износе инструмента, режимах резания, стружке или неверном значении лимита. На шпиндель указывают высокая нагрузка без резания, шум и перегрев.
Где в Haas настраивается действие при перегрузке инструмента?
Лимит задаётся в таблице инструмента, а действие обычно выбирается настройкой Setting 84. Пункты меню зависят от версии ПО, уточняйте по руководству оператора вашего станка.
Заменяет ли датчик инструмента контроль нагрузки?
Нет. Датчик измеряет длину, диаметр и поломку до обработки, а контроль нагрузки следит за моментом во время резания. Эти функции дополняют друг друга.
Заключение
Ошибка Haas 174 Tool Load Exceeded — сигнал защиты по превышению лимита нагрузки на инструмент. В большинстве случаев её источник находится в инструменте, режимах, заготовке или самом значении предела, а не в электронике станка. Последовательная диагностика от кромки инструмента до шпинделя избавляет от лишних замен и простоя.
Если после проверки инструмента и настроек нагрузка остаётся повышенной, обратитесь к специалистам ООО «Эффективное производство»: поможем разобраться с причиной, подобрать комплектующие и измерительные системы для станка, а при необходимости организуем ремонт промышленного оборудования.
Связанные материалы
Читайте также